Mi cuenta


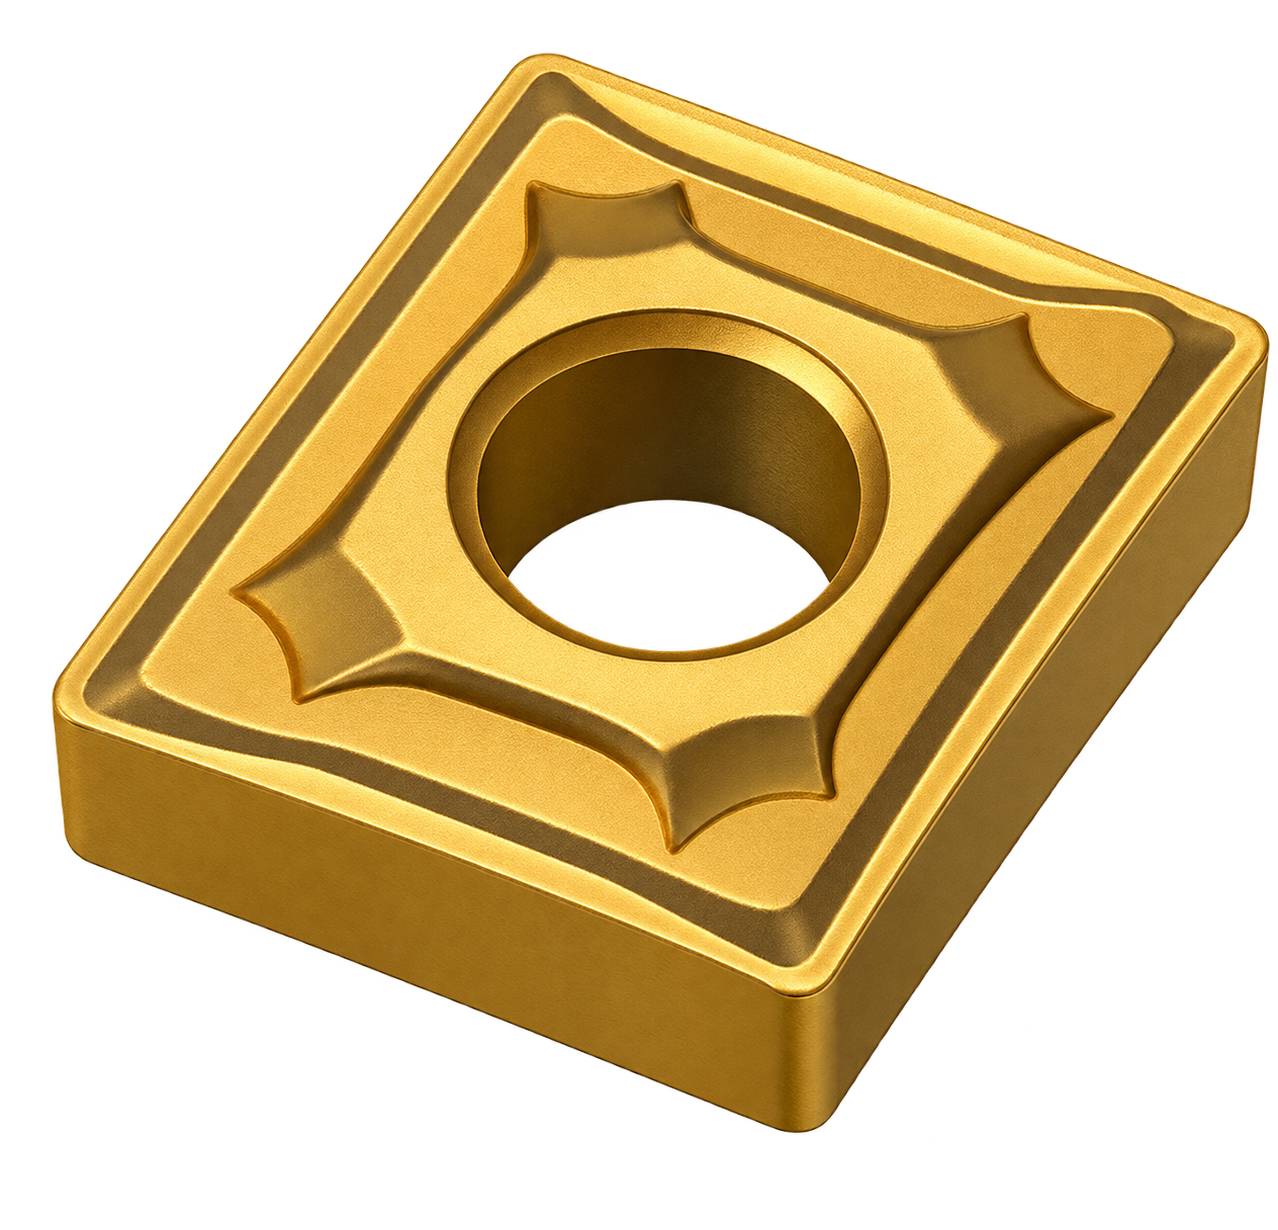
Tienes la plaquita gastada en la mano, miras la caja y lees CNMG 120408 EA. Llamas para reponer, cantas el código y al otro lado te preguntan por la geometría y por la calidad. ¿No estaba todo eso dentro del código?
No del todo. Y entender dónde termina la parte normalizada del código y dónde empieza la del fabricante es lo que evita que te llegue una plaquita que entra en el portaherramientas pero no trabaja como esperabas.
¿Qué es exactamente ese código?
Las plaquitas intercambiables se designan siguiendo la norma ISO 1832. Es un sistema posicional: cada letra y cada número ocupan un sitio fijo y significan siempre lo mismo, sea quien sea el fabricante.
Esa es la parte buena: las primeras posiciones describen la geometría física de la plaquita, y son comunes a todo el sector. Si un código ISO coincide, de forma general la plaquita asienta en el mismo alojamiento.
Vamos a desmontar el ejemplo:
| Posición | Valor | Qué indica |
|---|---|---|
| 1 | C | Forma: rombo de 80° |
| 2 | N | Ángulo de incidencia: 0° (plaquita negativa) |
| 3 | M | Clase de tolerancia: media |
| 4 | G | Agujero central y rompevirutas en las dos caras |
| 5 | 12 | Longitud del filo, en milímetros |
| 6 | 04 | Espesor: 4,76 mm |
| 7 | 08 | Radio de punta: 0,8 mm |
¿Qué dicen las dos primeras letras?
La primera letra es la forma. Cuanto más cerrado es el ángulo de la punta, más accesible es la plaquita para perfilar, y menos robusto es el filo. Una C (rombo de 80°) es un equilibrio habitual entre resistencia y versatilidad; una D (55°) o una V (35°) entran mejor en perfiles complejos pero soportan menos; una S (cuadrada) o una R (redonda) son de las más robustas y de las menos accesibles.
La segunda letra es el ángulo de incidencia. Una N son 0°: plaquita negativa, normalmente de dos caras, que aprovecha ambos juegos de filos y aguanta bien la carga. Una C (7°) o una P (11°) son positivas, cortan con menos fuerza y suelen ir mejor en piezas esbeltas o en materiales que tienden a adherirse, como buena parte de los inoxidables.
Puedes verlas todas en nuestra sección de placas de torno, donde el catálogo está agrupado justamente por estas geometrías.
¿Y la cuarta letra, la del agujero?
Es la que más veces se pasa por alto y la que decide si la plaquita se puede montar. La G indica agujero central y rompevirutas en las dos caras. Una A lleva agujero pero no rompevirutas; una N no lleva ninguno de los dos; una M lleva agujero y rompevirutas en una sola cara.
Si tu portaherramientas fija por tornillo central, una plaquita sin agujero no te sirve, por mucho que la forma y el tamaño coincidan.
Los tres números: tamaño, espesor y radio
Los seis dígitos van siempre en el mismo orden. El 12 es la longitud del filo en milímetros —en esta familia se corresponde, de forma general, con un círculo inscrito en torno a 12,7 mm—. El 04 es el espesor, 4,76 mm. Y el 08 es el radio de punta: 0,8 mm.
El radio de punta es el número que más se nota en la pieza. Un radio mayor deja mejor acabado y da un filo más resistente, pero genera más fuerza radial, y en piezas largas o poco sujetas eso puede traducirse en vibración. Como criterio de partida, muchos fabricantes recomiendan que el avance no supere aproximadamente la mitad del radio de punta si buscas acabado.
Con esto ya puedes leer cualquier otra: una CNMG 190612 es la misma forma, la misma incidencia y el mismo tipo de agujero, con filo de 19 mm, 6,35 mm de espesor y radio de 1,2 mm.
¿Y todo lo que va detrás del código?
Aquí es donde se rompe la equivalencia. En CNMG 120408 EA TT5080, ni EA ni TT5080 son ISO.
- EA, MT, FM, MM… son la geometría del rompevirutas del fabricante. Dos plaquitas con idéntico código ISO pueden evacuar la viruta de forma muy distinta.
- TT5080, TT9080, PR1535… son la calidad: el sustrato y el recubrimiento. Es lo que determina para qué grupo de material está pensada la plaquita, según la clasificación de la norma ISO 513 —los grupos P, M, K, N, S y H—.
Dicho de otra forma: la ISO 1832 te dice si la plaquita entra. La ISO 513 y la calidad del fabricante te dicen si va a trabajar bien. Si te interesa esa segunda parte, la tratamos en Materiales según la norma ISO.
El error más habitual
Pedir solo el código ISO al cambiar de proveedor, dando por hecho que una plaquita equivale a otra porque las siete primeras posiciones coinciden.
Coincide la geometría. No necesariamente el rompevirutas ni la calidad. Y si estabas mecanizando un inoxidable austenítico con una calidad pensada para ese grupo y la sustituyes por una equivalente «de código», puedes encontrarte con más desgaste, peor acabado y más cambios de filo de los previstos.
En resumen: qué mirar antes de pedir
- La geometría (forma, incidencia, tipo de agujero): decide si monta en tu portaherramientas.
- El tamaño y el radio de punta: deciden el acabado y cuánto avance admite.
- La calidad y el rompevirutas: deciden si es la adecuada para tu material y tu operación.
El código nunca es el único dato. Es el punto de partida.
¿Tienes una plaquita delante y no sabes por cuál sustituirla? Dinos tres cosas —qué material estás mecanizando, qué operación haces y qué máquina tienes— y te ayudamos a elegir. Escríbenos a clientesweb@torvigo.es.